钎焊板式换热器怎么洗?
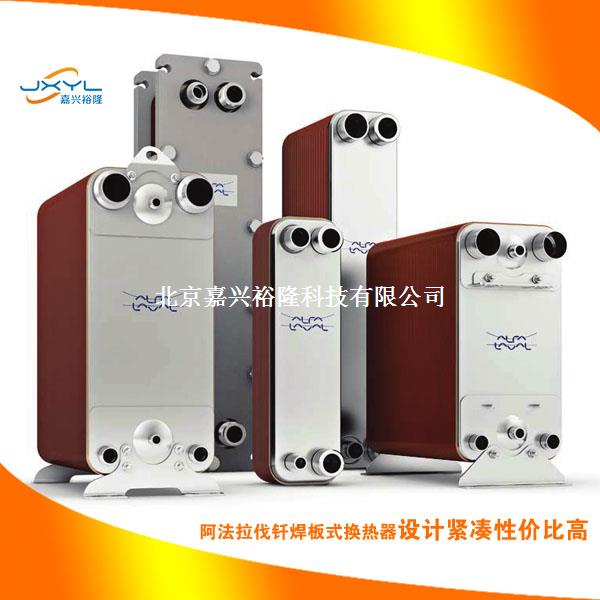
在暖通、工业制冷、液压油冷却、热水系统中,钎焊板式换热器凭借体积小、换热效率高的优势,成为绝大多数设备的核心换热部件。
但很多现场设备故障,比如换热变差、水温上不去、机组高压报警、进出口压差飙升,根源基本都来自同一个问题:换热器结垢、积泥、藏油污。
不同于可拆板式换热器,钎焊板换是整体密封、不可拆卸结构,不能拆开人工刷洗。清洗方式不对,不仅洗不干净,还会腐蚀板片、烧坏钎焊缝,直接导致设备漏水报废。
今天给大家整理一份通用、安全、高效的钎焊板式换热器清洗科普指南,运维人员直接照着操作即可。---
一、先判断:你的板换到底该不该洗?
不用盲目拆机、频繁清洗,满足以下任意一个条件,就说明必须及时清洗:
压差异常:进出口压差较新机正常数值升高30%以上,是最直观的判断标准
换热衰减:同等运行工况下,冷热介质温差明显变小,制热/制冷效果大幅下降
工况异常:机组频繁高低压报警、出水温度不稳定、设备耗能莫名升高
污垢类型对应清洗方式:
松散泥沙、悬浮物 → 清水反冲洗
硬质水垢、铁锈 → 化学循环酸洗
油泥、生物膜、藻类 → 碱性除油清洗
二、核心重点:钎焊板换绝对不能这么洗!
很多现场设备损坏,都是清洗操作不当导致,这几条红线禁忌一定要牢记:
严禁使用盐酸、一切含氯清洗剂:氯离子会对不锈钢板片造成点蚀,快速腐蚀铜钎焊缝,短期清洗看似有效,后期必然渗漏报废
严禁强行拆解、高压水枪直冲:整体钎焊密封结构,拆解直接损坏设备,高压水会挤压变形流道
高温、高浓度药剂长时间浸泡:过度腐蚀板片,缩短设备使用寿命
堵塞严重仍强行循环:完全堵死的流道药液无法流通,清洗无效,只会加剧腐蚀
三、标准高效清洗流程(行业通用CIP在线清洗)
钎焊板式换热器唯一高效、安全的清洗方式:CIP在线循环清洗(无需拆机),全程5个步骤,干净又护设备。
第一步:停机隔离,安全准备
设备完全停机,切断冷热介质管路,关闭进出口阀门,彻底排空换热器内部残留介质。将CIP清洗小车(循环泵、药剂箱、过滤器)对接板换接口,遵循下进上出原则,排净内部空气,同时做好耐酸碱防护措施。
第二步:清水预反冲(关键预处理)
正式加药清洗前,必须先做清水反冲洗。冲洗方向与设备正常运行流向相反,采用1.2–1.5倍额定流量的高流速湍流冲洗,持续20–30分钟。
目的:冲掉松散泥沙、浮尘、杂质,避免大块污垢堵塞流道,大幅提升后续药剂清洗效率,省时又省药。直至出水清澈无浑浊、无杂质即可排空污水。
第三步:针对性化学循环清洗
根据不同污垢,选用对应药剂,水温严格控制在40–50℃,最高不超60℃。
① 水垢、铁锈(最常见工况)
日常维护:5%磷酸溶液
重度厚垢:3%–5%柠檬酸/草酸溶液
操作:静态浸泡2小时 → 动态循环3–4小时,每30分钟切换一次正反流向,清洗无死角。
② 油泥、生物膜、藻类
选用1%–2%弱碱性清洗液(碳酸氢钠/低浓度氢氧化钠),pH值控制在7.5–10之间,低温循环清洗,避免强碱氧化铜钎料。
清洗终点判断:药液pH值30分钟内稳定不变、无持续产气冒泡、设备压差明显回落,即为清洗完成。
第四步:中和漂洗,杜绝残留腐蚀
很多人洗完直接开机,忽略药剂残留,后期会持续腐蚀板片!
正确步骤:先排空废药液 → 1%–2%碳酸氢钠溶液循环中和15–30分钟 → 清水持续反冲,直至出水pH值为6.5–7.5中性、无泡沫无浑浊,最后彻底排空水分。
第五步:复位投运,效果核验
恢复管路阀门,逐步启动设备,记录清洗前后的进出口压差、介质温差、运行温度,对比换热效果,确认设备恢复正常工况。
四、4个高效清洗技巧,运维必看
同样是CIP清洗,为什么有人洗得干净、有人越洗越差?核心在这几点:
高流速湍流:必须保证1.5倍左右额定流量,低速循环只能洗表面,无法冲掉流道死角污垢
正反交替循环:定期换向是钎焊板换清洗的核心,能彻底清除死角沉积垢层
预防性定期清洗:不要等压差暴涨、换热失效再清洗,硬垢固化后极难彻底清除,建议根据水质工况季度/半年度维护
后置阻垢防护:清洗完成后,系统适量投加阻垢剂,有效延长结垢周期,减少清洗频次
五、什么时候彻底洗不出来,只能更换?
当换热器内部流道被厚重垢层、泥沙、油污完全堵死,药液无法形成循环水流时,CIP清洗完全失效,无论延长清洗时间、加大药剂浓度都无效果,这种情况只能更换全新钎焊板式换热器。


 销售二
 销售一
 销售四
 销售三
 京公网安备 11010502035423号